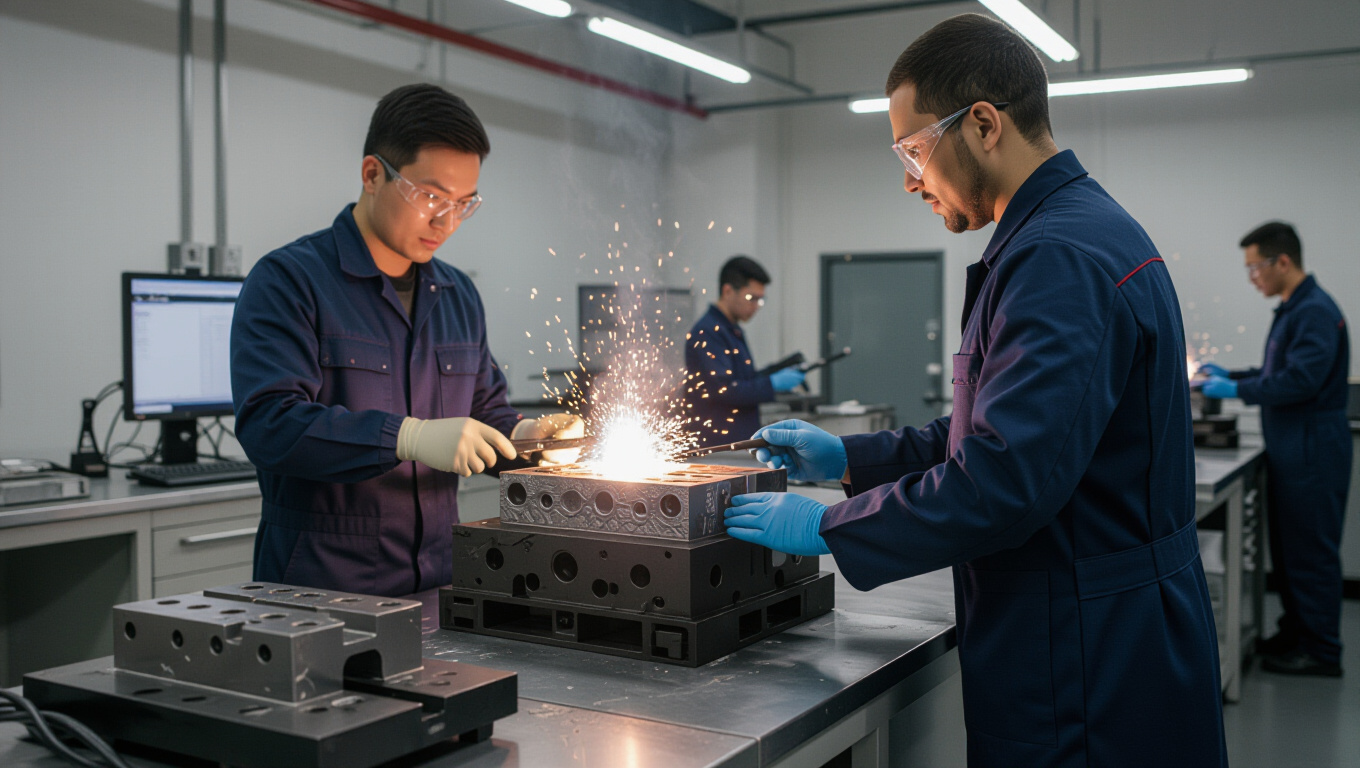
Технологии литья для точной передачи фактуры и мельчайших элементов
Передача микрорельефа и геометрии в отливках достигается за счёт сочетания текстурированных формовочных поверхностей, материалов сплавов и управляемых тепловых режимов. Точные передачи требуют минимизации деформаций на этапе заливки и контроля усадки, а также точной настройки контактов между расплавом и формой. Различные технологии литья подбираются под задачу: кокильное и литьё под давлением ориентированы на высокую повторяемость, литьё по выплавляемым моделям — на сложные геометрии и тонкие детали 3d печать и литьё пластмассы.
Особое значение имеет подготовка форм и выбор параметров плавления. Поверхности форм могут быть текстурированы или покрытыми, чтобы передать микрорельеф исходной поверхности на изделия. Температура расплава и скорость заливки определяют заполнение мельчайших элементов и образование пор, раковин или микрокапельной полировки. Совокупность условий регулирует копирование фактуры на микронном уровне и сохраняет геометрическую точность изделия.
| Сплав | Тип литья | Температура плавления, °C | Влияние на фактуру |
|---|---|---|---|
| Алюминиевые сплавы (пример A356) | Литьё под давлением | 660–750 | Быстрое охлаждение способствует более мелкому зерну и лучшей копии рельефа |
| Чугун серый | Кокильное | 1150–1250 | Повышенная жесткость матрицы форм, передача сложной текстуры через покрытие |
| Медно-никелевые сплавы | Литьё по выплавляемым моделям | 900–1050 | Хорошая повторяемость микрорельефа при сложной геометрии |
Точная передача фактуры требует согласования параметров материала, формы и режимов охлаждения, иначе микрорельеф может утратить детализацию.
- Материал литья и температура плавления влияют на скорость кристаллизаци и заполнение формы.
- Покрытие форм уменьшает дефекты поверхности и способствует воспроизведению микрорельефа.
- Контроль размеров обеспечивает соответствие спецификации на каждом этапе цикла.
- Определить требуемую фактуру и геометрию изделия.
- Выбрать сплав и технологию литья, соответствующие задаче.
- Настроить режимы заливки и охлаждения для минимизации деформаций.
- Провести инспекции поверхности и геометрии после отливки.
Контроль геометрии и размеров отливок
Мониторинг кристаллизации и тепловых режимов
Контроль кристаллизации включает анализ тепловых полей, скорости охлаждения и распределения температур в форме. Эти параметры определяют размер зерна и форму микроструктуры, что влияет на точность геометрии и повторяемость мельчайших элементов. Применяются симуляции затвердевания, термоплаты и регламентированные временные окна заливки, ориентированные на конкретный сплав.
Температура расплава и характеристики теплового цикла связаны с режимами кристаллизации: чем быстрее охлаждение, тем меньше зерно и лучше копирование мелких деталей, но возрастает риск раковин при нестандартных геометриях. Значимые диапазоны используют в рамках допусков по технологической карте для данной продукции.
Методы измерения и инспекции поверхности
Измерение проводится с помощью оптических систем, лазерной сканирующей техники и координатно-измерительных машин. Лазерная интерферометрия и стерео-оптика позволяют оценить профиль поверхности и соответствие микро-структуре. Инспекция геометрии включает контроль осей, плоскостей и толщин стенок, а также сравнение с цифровой моделью.
Управление дефектами и ограничениями точной литья
Распространенные дефекты и способы минимизации
К типичным дефектам относятся поры, раковины, трещины и следы усадки. Их минимизация достигается путем подбора корректной скорости заливки, оптимизации теплового цикла, применения защитных покрытий форм и контроля чистоты расплава. Важную роль играет соответствие поверхностной текстуры и компенсационных слоев формовочных материалов требуемому рельефу.
Дополнительно используют методики снижения дефектности за счёт моделирования процесса, фиксации параметров подачи и охлаждения, а также повторной термообработки для приведения структуры к требуемым параметрам. Взаимодействие материалов и форм влияет на возможность передачи мельчайших элементов без появления дефектов.
Риски, связанные с микроструктурой и точностью
Микроструктура влияет на прочность, теплопроводность и геометрию. Риски возникают при несогласованной скорости охлаждения, что приводит к неоднородному зерну и микротрещинам. Контроль сводится к мониторингу кристаллизации, корректировке схем охлаждения и выбору подходящей термообработки для стабилизации структуры.
Параметры процесса и подбор технологий под задачу
Выбор сплава, температуры и скорости заливки
Выбор сплава определяется задачами по передаче фактуры и геометрии. Температура плавления отражает характер расплава, а скорость заливки влияет на заполнение мельчайших элементов. Для точной передачи микрорельефа предпочтительны технологии с контролируемым заполнением и минимальными скоростными перегрузками, что уменьшает риск появления пористости и деформаций.
Параметры подбирают исходя из требуемой толщины стенок, геометрических нюансов и условий охлаждения. Учет теплоёмкости форм и теплопередачи сплава позволяет выбрать оптимальный режим, который обеспечивает равномерную кристаллизацию и сохранение фактуры на поверхности.
Влияние охлаждения и постобработки на итоговую фактуру
Контроль охлаждения влияет на геометрию, качество поверхности и микроструктуру. Быстрое охлаждение снижает зерно и может улучшать копирование мельчайших деталей, но увеличивает риск раковин при сложной геометрии. Постобработка, включая очистку, травление и возможно шлифовку, влияет на чистоту поверхности и точность итоговой фактуры.