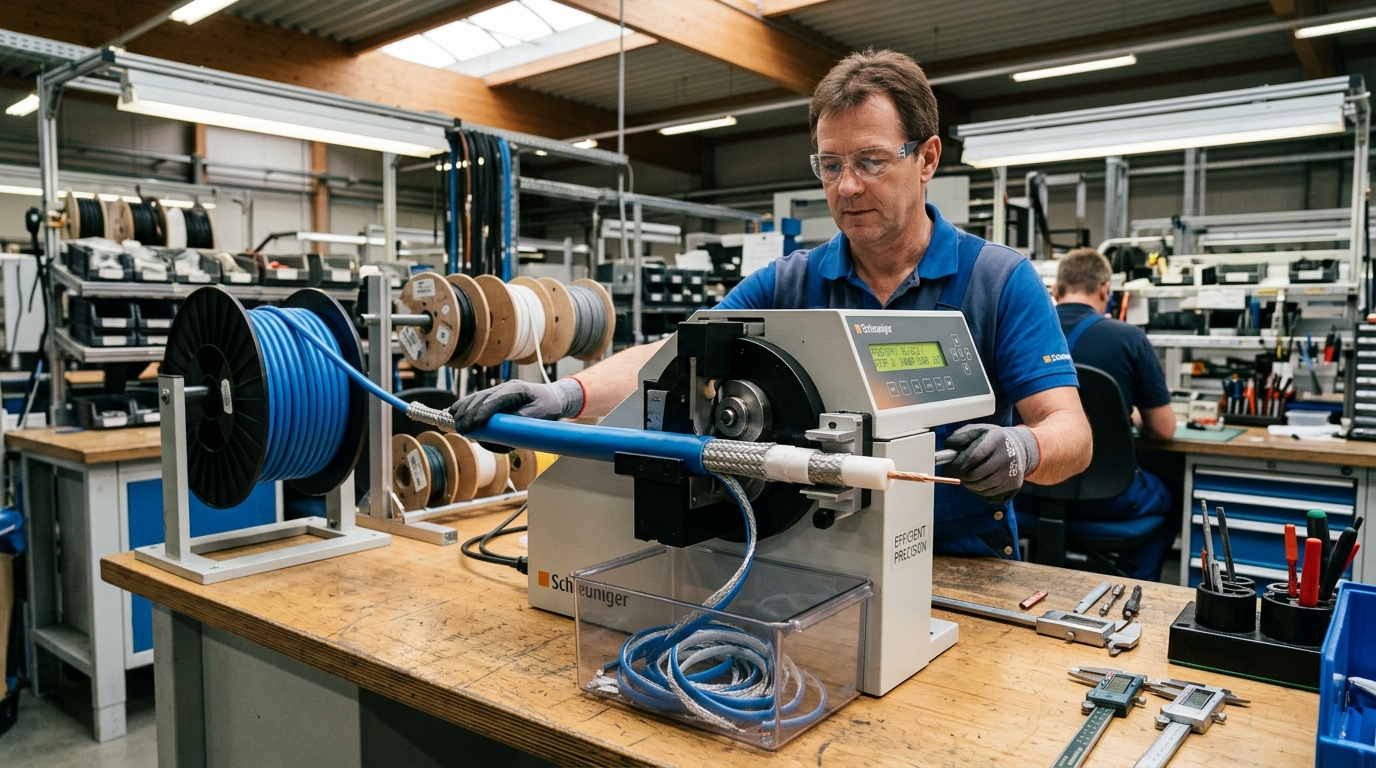
Что такое станок для зачистки коаксиального кабеля
Станок для зачистки коаксиального кабеля предназначен для снятия наружной оболочки, одновременного удаления экрана и подготовки жилы к дальнейшей обработке. Коаксиальный кабель состоит из наружной изоляции, экрана и жилы, поэтому после зачистки требуется сохранение целостности оболочки и сохранение структуры жилы. В конструкции встречаются механизмы фиксирования, приводные узлы и режущие элементы, которые позволяют устанавливать параметры под конкретный диаметр кабеля. В рамках данного обзора ссылка на конкретный источник не приводится.
Принципы работы и основные узлы
Работа станка основана на последовательном контакте кабеля с зажимами и направляющими элементами, после чего режущий инструмент снимает внешнюю оболочку до заданной глубины. Конструкция станка включает резцы, ролики и направляющие, которые обеспечивают стабильный захват и точную подачу без смещения. Регулировочные элементы позволяют устанавливать глубину зачистки и согласовывать параметры с диаметром кабеля станок для зачистки коаксиального кабеля. Движение резца и роликов может осуществляться от электродвигателя или ручной подачи, при этом фиксируются режимы зачистки и, при необходимости, контролируется нагрузкой на режущий элемент.
Где применяется такой станок
Такой станок применяют в производственных и ремонтных процессах, где требуется аккуратная зачистка коаксиальных кабелей без повреждения жилы и экрана. Он пригоден для многоступенчатых режимов зачистки, когда требуется адаптация глубины под различные сегменты оболочки. Конструкция и узлы станка позволяют работать как с простыми, так и с более сложными кабелями, при этом точность и повторяемость зачистки зависят от правильной настройки и качества резцов.
Ключевые параметры выбора
Регулировка глубины и совместимость с диаметрами
Ключевым параметром является способность регулировать глубину зачистки, что обеспечивает соответствие диаметру кабеля и толщине оболочки. Глубина зачистки может находиться в диапазоне примерно 0.2–1.0 мм, что позволяет обходиться без повреждения жилы при большинстве стандартов оболочки. Диаметр кабеля влияет на настройки захвата и положение режущего элемента: чем больше внешний диаметр, тем выше требования к прочности узлов фиксации и устойчивости подачи. Многоступенчатые режимы зачистки позволяют последовательно обрабатывать кабели разной толщины без смены инструмента.
Конструкция и запасные части
Конструкция станка обычно включает резцы, ролики и направляющие, а также упоры для фиксации кабеля. Важной характеристикой является наличие сменных режущих кромок: их замена позволяет сохранять качество зачистки при износе. Резцы часто изготавливают из инструментальной стали с твердоcтью в диапазоне приблизительно HRC 50–60, что обеспечивает долговечность и устойчивость к износу. Применение запасных частей и легкость их замены влияют на длительность между техническими обслуживанием и ремонтом.
Безопасность и эксплуатация
Правила установки и фиксации кабеля
Перед началом работы кабель должен надёжно фиксироваться в зажиме или упоре станка, чтобы исключить смещение во время подачи. Важно соблюдать правильное положение режущего элемента относительно оболочки, избегать перекосов и резких движений. Применяются защитные экраны и соответствующие положения рук оператора, чтобы снизить риск случайного контакта с режущими элементами. Опора и фиксация кабеля должны обеспечивать устойчивый ход без сбоев в подаче.
Обслуживание и износостойкость
Обслуживание предусматривает регулярную очистку узлов подачи, фиксаторов и направляющих, а также периодическую замену резцов при снижении качества зачистки. Вносится проверка зажимов на предмет люфта и корректная смазка рабочей поверхности направляющих. Износостойкость компонентов зависит от интенсивности эксплуатации и условий эксплуатации: подозрительные признаки неисправности включают появление неровностей на зачистке, увеличение вариации глубины или шум при работе привода.
Оценка качества зачистки и производительности
Показатели качества зачистки
К качеству зачистки относят глубину, однородность и целостность внешней оболочки. Глубина зачистки должна соответствовать заданной настройке с минимальными отклонениями. Однородность зачистки характеризуется равномерностью удаления оболочки по всей длине линии зачистки без участков с недотрещенной или, наоборот, переизбыточной обработки. Внешняя оболочка после зачистки должна сохранять целостность экрана и не повредить жилу. Валидация параметров производится визуально и механически, при помощи калибра или микрометра. Типовые допуски по глубине могут составлять порядка ±0.05–0.15 мм, в зависимости от класса станка и целей обработки.
Риски и ограничения
К рискам относятся повреждение жилы при избыточной глубине зачистки, повреждение экрана при несоответствии диапазона диаметра или перегрев из-за слишком высокой скорости подачи. Ограничения связаны с конструктивными параметрами станка и материалами оболочки: жесткие или особо тонкие оболочки требуют точной настройки и более внимательного выбора режущего инструмента. Уровень производительности зависит от точности подгонки узлов захвата и стабильности подачи кабеля.