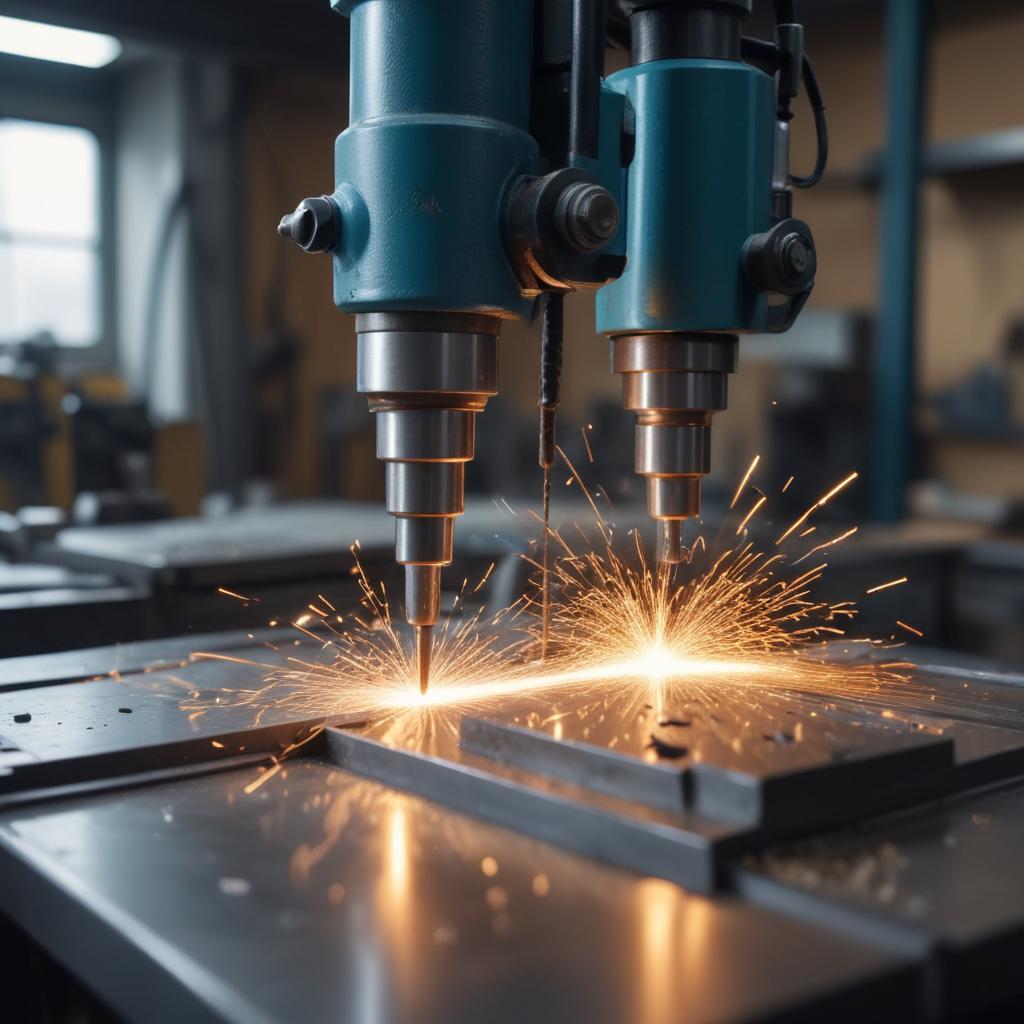
Долбежные работы по металлу представляют собой технологический процесс, направленный на создание плоских, конических и цилиндрических профилей заготовок за счет плоского или торцевого резания. В таких операциях важны точность геометрии, однородность поверхности и контроль за деформациями. В промышленной практике долбление применяется как на серийных, так и на индивидуальных заказах, где требуется устранение заготовок под заданные чертежи и спецификации. Для понимания текущих возможностей и требований часто обращаются к отраслевым источникам, где описаны методы, режимы и контрольные параметры. https://centereo.ru/services/dolbyozhnye-raboty/
Технологические основы долбежных работ
Инструменты и режущие элементы
К основным рабочим элементам относятся долбяки и резцы различной геометрии, а также вспомогательные детали, такие как оправки и удерживатели. Выбор инструмента зависит от материала заготовки, желаемой формы канавки и требуемой шероховатости поверхности. Применяются сменные держатели и сменные режущие части, что позволяет адаптировать технологию под разные режимы обработки. Параметры резания, такие как подача, скорость и глубина прохода, подбираются с учетом теплового режима и механической прочности заготовки.
- Типы резцов: плоские, круглые, профильные — выбираются по задаче.
- Материалы резцов: твердые сплавы и твердые металлы с учетом износа.
- Удержание заготовки: точность фиксации влияет на повторяемость результатов.
Характеристики заготовок и режимы обработки
Заготовки из стали, алюминия и цветных металлов предъявляют разные требования к физическим свойствам и тепловому режиму. Твердость, геометрия поверхности и наличие дефектов влияют на выбор режимов обработки. Для заготовок с повышенной твердостью применяются адаптивные режимы, снижающие нагрузку на резец. Контроль вибраций и термическое расширение являются частью подготовки процесса и влияют на качество канавок.
- Толщина и прочность заготовки определяют допустимую глубину и количество проходов.
- Тепловой режим контролирует температуру резца и поверхности заготовки.
- Поверхностная шероховатость достигается за счет подбора резцов и чисел проходов.
Контроль качества и метрология
Параметры точности и приемки
К основным показателям относятся размерные допуски, форма и положение канавок, а также шероховатость поверхности. Для проверки применяют измерительный инструмент — штангенциркули, монокулярные системы и, при необходимости, координатно-измерительные машины. В каждом случае фиксируются параметры, сопоставляющиеся с чертежами и спецификациями. Оценка повторяемости и стабильности параметров проводится в рамках операционного контроля.
- Контроль размеров по чертежам и спецификациям;
- Проверка шероховатости поверхности;
- Документация результатов измерений для сопровождения цепи поставок.
Документация и сертификация
Работы сопровождаются технической документацией, в которой фиксируются режимы обработки, используемые инструменты и результаты измерений. Чертежи, карту процесса и протоколы испытаний применяют для подтверждения соответствия изделия требованиям заказчика и нормативным стандартам. Наличие полноценных документов упрощает передачу изделия между стадиями производства и обеспечивает прослеживаемость изменений.
- Технические требования к изделию;
- Протоколы контроля параметров обработки;
- Журналы смен инструментов и режимов резания.
Организация работ и безопасность
Планирование и логистика
Этап планирования включает выбор технологий, распределение рабочих нагрузок и временные рамки проекта. Важными элементами являются подготовка оснастки, обеспечение запасов расходных материалов и координация работ между участками обработки. Учет времени на настройку станков, смену инструмента и контроль качества помогает избежать простоев и упрощает внедрение изменений в технологическую схему.
- Разделение работ на этапы обработки;
- Расчет времени на настройку и переход между операциями;
- Контроль запасов инструментов и материалов.
Безопасность и обучение персонала
Безопасность на рабочих местах требует соблюдения инструкций по эксплуатации, использования средств индивидуальной защиты и регулярного обучения персонала. В процесс вовлекаются элементы риск-анализа и контроль за состоянием оборудования. Правила требуют фиксации инструкций по технике безопасности и поддержания порядка на рабочих местах.
- Средства индивидуальной защиты и их соответствие задачам;
- Обучение операторов по настройке станков и выбора режимов;
- Регулярные проверки и обслуживание оборудования.
Совокупность технологических решений в долбежных работах направлена на обеспечение точности, воспроизводимости и безопасности, без акцентов на конкретные бренды или числовые показатели, которые могли бы ограничить универсальность статьи. Технологический подход подбирается под конкретные требования изделия, чтобы обеспечить соответствие чертежам и эксплуатационные свойства готовой детали.